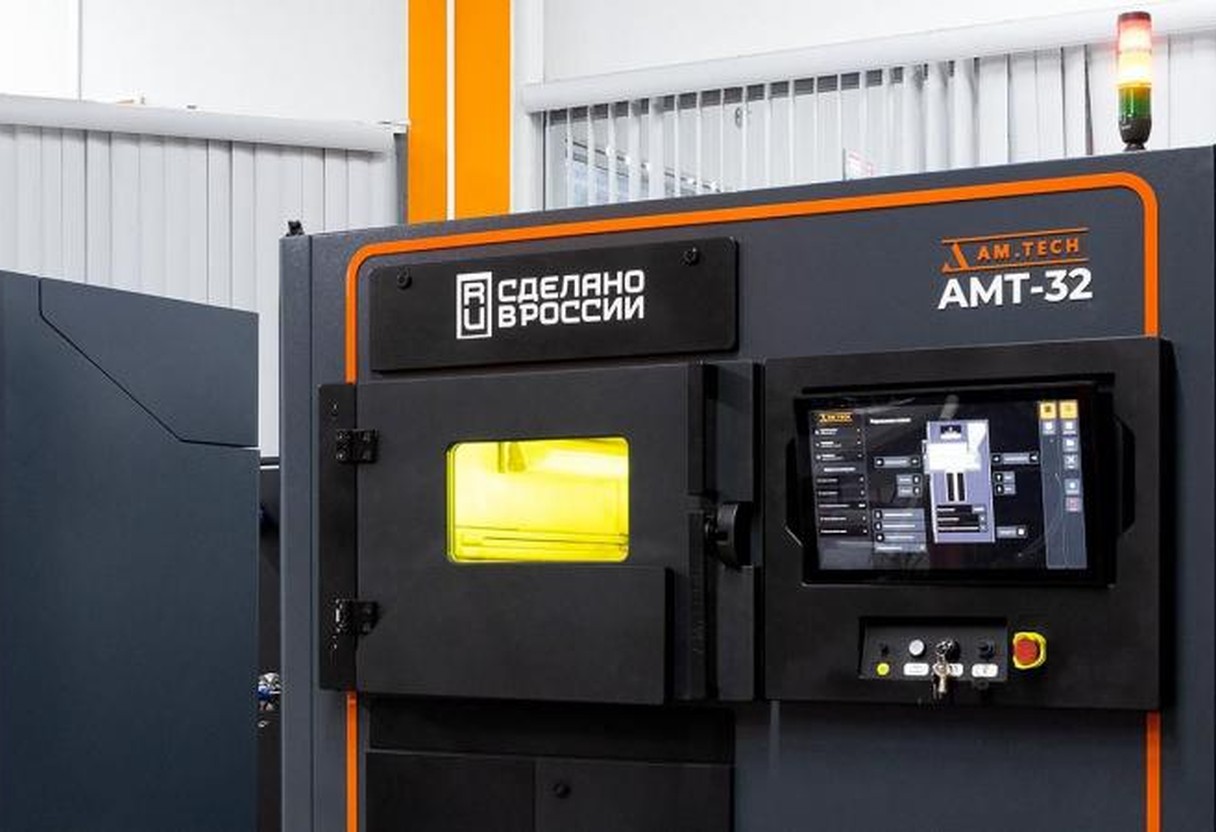
Промышленный 3D-принтер AMT-32 московского производства включили в государственный реестр российской промышленной продукции. В новости его называют установкой для серийного выпуска крупных металлических деталей.
Воображение быстро дорисовывает корпус двигателя, авиационную панель или почти готовую турбину. Но рабочая область машины — 320 × 320 × 370 миллиметров. Иными словами, напечатанная деталь должна поместиться в объём примерно с небольшой кухонный шкафчик.
Значит ли это, что слово «крупная» — просто реклама? Не совсем. Для металлической печати такая камера действительно заметная, особенно в сравнении с младшей моделью того же производителя. Но возможности машины определяются не только сантиметрами.
Что произошло сейчас — и чего не произошло
18 августа 2026 года AMT-32 внесли в реестр ГИСП под номером 10901161. Запись действует до конца 2027 года и подтверждает российское происхождение оборудования по требованиям постановления правительства № 719.
Это важно для закупок: заказчику проще проверить происхождение установки и учитывать её статус в конкретной процедуре. Но запись в реестре не является сертификатом качества каждой будущей детали, не подтверждает объём продаж и сама по себе не означает, что завод уже выпускает десятки принтеров.
Производственную линию на площадке Московского цифрового завода открыли ещё в апреле. Сейчас изменился юридический и закупочный статус одной из моделей, а не произошло первое включение машины в розетку.
Как металл вообще можно «напечатать»
AMT-32 работает по технологии SLM — селективного лазерного сплавления. На платформу наносят тонкий слой металлического порошка, затем лазер расплавляет только те участки, из которых должен получиться очередной срез детали.
Платформа немного опускается, машина наносит новый слой порошка, и цикл повторяется сотни или тысячи раз. В конце лишний порошок убирают, а внутри остаётся цельная металлическая заготовка.
Это не похоже на домашний принтер с катушкой пластика. Основной модуль AMT-32 весит более двух тонн, а вся установка вместе с фильтрацией, вентиляцией и охлаждением — около 3,5 тонны.
Печать идёт в контролируемой газовой среде. Три датчика следят за содержанием кислорода, а фильтры удаляют частицы из циркулирующего газа. Такой контроль особенно важен при работе с титаном, алюминием и другими чувствительными металлическими порошками.
Насколько крупной может быть деталь
Предел задаёт камера: примерно 32 сантиметра в ширину и глубину и 37 сантиметров в высоту. Производитель также указывает максимальную массу изделия до 300 килограммов.
Целый автомобильный двигатель или большая лопатка промышленной турбины туда не войдут. Зато поместятся более компактные узлы сложной формы: элементы теплообменников, гидравлические блоки, детали оснастки, небольшие крыльчатки и изделия с внутренними каналами, которые трудно высверлить или отлить обычным способом.
Точное назначение всё равно зависит от материала, требований заказчика и последующей сертификации. В официальных сообщениях перечислены авиация, космос, медицина, энергетика и машиностроение, но конкретные серийные изделия и покупатели AMT-32 пока не названы.
Почему же установка считается крупной? Младшая AMT-16 печатает внутри цилиндра диаметром 165 и высотой 225 миллиметров. Его расчётный рабочий объём — менее пяти литров. У AMT-32 получается около 38 литров, почти в восемь раз больше.
То есть «крупная» здесь означает крупная для линейки и для класса порошковой металлической печати, а не способная изготовить любую большую заводскую деталь.
Зачем машине два лазера
В AMT-32 установлены два лазера мощностью по 500 ватт. Они могут одновременно обрабатывать разные зоны одного слоя. Это нужно не для увеличения размера изделия, а для сокращения времени построения.
В теории два источника работают быстрее одного. На практике производительность не обязана вырасти ровно вдвое: зоны лазеров нужно согласовать, режим отдельно настроить под конкретный порошок и геометрию, а качество на границе областей — проверить.
Для серийного производства это принципиально. Если одна деталь печатается много часов или несколько суток, экономия времени на каждом слое постепенно превращается в дополнительную партию за месяц.
Почему деталь не готова сразу после печати
Из бытового описания легко сделать вывод: загрузили модель, дождались окончания и сняли готовое изделие. В металлическом производстве между принтером и складом остаётся ещё несколько операций.
Нужно удалить порошок, отделить деталь от платформы и убрать поддерживающие конструкции. В зависимости от задачи потребуются термообработка, фрезеровка посадочных поверхностей, шлифовка и контроль качества.
Американский институт стандартов NIST отмечает, что квалификация и сертификация металлических изделий остаются одним из главных препятствий для широкого внедрения аддитивного производства. А стандарт ASTM отдельно перечисляет удаление порошка и поддержек, термообработку, механообработку и финишную обработку поверхности.
Поэтому 3D-принтер не отменяет обычный завод. Он становится ещё одним сложным станком внутри производственной цепочки.
Где такая печать действительно выигрывает
Печатать простой болт или сплошной металлический куб обычно бессмысленно: токарный станок, прокат или литьё справятся быстрее и дешевле.
Сильная сторона SLM проявляется в сложной геометрии. В одной детали можно объединить несколько прежних компонентов, сделать внутренние каналы охлаждения, облегчить ненагруженные участки или изготовить небольшую партию без дорогой литейной формы.
Но перед серией технологам придётся подобрать порошок и режимы, проверить прочность образцов и решить, как деталь обрабатывать после печати. Два лазера и российский статус оборудования помогают, но не заменяют эту работу.
Итог: AMT-32 — не гигантский принтер, печатающий двигатели целиком. Это промышленная установка для деталей размером примерно до 32 × 32 × 37 сантиметров, которая заметно крупнее младшей модели и рассчитана на длительную работу. Включение в реестр открывает ей более понятный путь к закупкам, но реальный успех покажут не документы, а число поставленных машин и деталей, прошедших квалификацию у заказчиков.
Источники: AM.TECH о записи AMT-32 в реестре ГИСП и характеристиках установки; официальный портал Москвы об открытии производственной линии; MASHNEWS о включении модели в реестр; NIST о технологии порошкового сплавления; ASTM о постобработке металлических деталей после печати.
Фото: AMT-32 на производственной площадке. Пресс-служба Департамента инвестиционной и промышленной политики Москвы.